Tuotannon laadunvalvontatarkastus
Staattorikäämin sähköisten suorituskykyparametrien tarkastusraportti
1. Tarkastuksen tarkoitus
Staattorin käämitysprosessin aikana staattorin sähköiset suorituskykyparametrit (resistanssi ja induktanssi) testataan sen varmistamiseksi, että ne täyttävät suunnitteluvaatimukset. Tarkka testaus RC-digitaalisillalla varmistaa vakaan moottorin toiminnan, estää parametrien poikkeavuuksien aiheuttaman sähkömagneettisen värähtelyn ja parantaa tuotteiden laatua ja suorituskykyä.
2. Tarkastuslaitteet
Kalibroitua digitaalista RC-siltaa, jossa on erittäin tarkkoja mittausominaisuuksia, käytetään staattorin resistanssi- ja induktanssiparametrien tarkkaan määrittämiseen tarkastusvaatimusten täyttämiseksi.
3. Tarkastusprosessi
● Valmistelu: Liitä kierretty staattori RC-digitaalisiltatestiliittimiin spesifikaatioiden mukaisesti varmistaen turvalliset liitännät ja hyvän kontaktin. Tarkista testiympäristö (kuten lämpötila ja kosteus), jotta ympäristötekijät eivät häiritse mittaustuloksia.
● Parametritestaus: Käytä RC-digitaalisiltaa, valitse vastaava testitila (resistanssin tai induktanssin mittaus), käynnistä testiohjelma ja lue ja tallenna staattorin resistanssi- ja induktanssiarvot.
● Vertailu ja todentaminen: Vertaa testiparametreja suunnittelupiirustuksissa määritettyihin standardiresistanssi- ja induktanssiarvoihin määrittääksesi, ovatko ne sallitun toleranssialueen sisällä.
4. Testitulokset
Staattorin Hi-Pot-testiraportti
1. Testin tarkoitus
Hi-pot-testi suoritetaan staattorituotannon aikana. 1800 V:n jännite (300 V standardin yläpuolella) syötetään hipoteserillä. Testin kesto on säädetty 5 sekuntiin, virta on ≤5mA, eikä valokaaria tapahdu. Tämä varmistaa staattorin eristyksen suorituskyvyn, varmistaa vuotamattoman moottorin toiminnan ja parantaa tuotteen turvallisuutta ja luotettavuutta.
2. Testauslaitteet
Käytetään kalibroitua hipotesteria, joka tulostaa asetetun jännitteen tarkasti, tarkkailee virtaa reaaliajassa ja sisältää valokaaren tunnistuksen, mikä täyttää staattorihipottestauksen korkean tarkkuuden ja luotettavuuden vaatimukset.
3. Testimenettely
● Valmistelu: Liitä staattori hipotesterielektrodeihin ohjeiden mukaisesti varmistaen turvalliset liitännät ja hyvän kontaktin. Puhdista testialue, pidä se kuivana, puhtaana johtavista roskista ja vältä ympäristön häiriöitä.
● Parametriasetukset: Aseta hipotesterin testijännite 1800 V, testin kesto 5 sekuntia ja virran kynnysarvo 5 mA. Ota valokaaren tunnistustoiminto käyttöön. Kun olet varmistanut, että parametrit ovat oikein, aloita testi.
● Testin suoritus: Testeri nostaa jännitteen automaattisesti 1800 V:iin ja ylläpitää sitä 5 sekuntia, samalla kun tarkkailee virtaa ja valokaaren muodostusta. Testin aikana lähtöjännite pysyi vakaana 1800 V:ssa, virta ei ylittänyt 5 mA, eikä valokaaria esiintynyt (erityiset virtatiedot tallennettiin todellisten olosuhteiden perusteella).
● Tuloksen varmistus: Jos jännitekatkoa, rajan ylittävää virtaa tai kipinöintiä ei tapahtunut koko testin aikana, testi katsotaan läpäistyksi; muuten se katsotaan epäonnistuneeksi.
Koko laitteen maadoitusresistanssitestiraportti
1. Testin tarkoitus
Tämä testi suoritetaan koko laitteelle. Maadoitusvastusarvo tarkistetaan käyttämällä 25 A virtaa, jotta nähdään, onko se alle 90 milliohmia. Näin varmistetaan koko laitteen maadoitusjärjestelmän luotettavuus, estetään vuotoriskit ja parannetaan tuotteen sähköturvallisuutta.
2. Testauslaitteet
Käytössä on maadoitusvastustesteri RK2678XM. Siinä on tarkat virta- ja resistanssimittausominaisuudet. Se voi tuottaa vakaasti 25 A testivirtaa ja saada tarkasti maadoitusresistanssiarvot, jotka täyttävät testausvaatimukset.
3. Testimenettely
● Valmistelut: Liitä koko laitteen maadoitusliitin testerin vastaavaan liitäntään varmistaen turvallisen yhteyden ja hyvän kontaktin. Tarkista testiympäristö varmistaaksesi, ettei siinä ole häiriötekijöitä.
● Parametriasetukset: Aseta RK2678XM-testerissä testivirraksi 25 A ja ajastimeksi 3,0 s (laitteen osoittamalla tavalla) ja aloita testi.
● Testin suoritus: Testeri antaa automaattisesti 25 A virran 3 sekunnin ajan, samanaikaisesti mittaa ja näyttää maavastusarvon sekä tallentaa testitiedot (todellista testiresistanssiarvoa on täydennettävä tuloksen mukaan).
● Tuloksen määritys: Vertaa testin resistanssiarvoa standardiin (alle 90 milliohmia) määrittääksesi, onko testi hyväksyttävä.
Luokan 1 laitevuotovirtatestiraportti
1. Testin tarkoitus
Vuotovirtatestaus suoritetaan luokan 1 laitteille (tuotteet, jotka perustuvat peruseristykseen ja suojaukseen maadoitus). Asiaankuuluviin turvallisuusstandardeihin (kuten GB 4706/IEC 60335 -sarja) perustuen ammattimaisia laitteita käytetään mittaamaan vuotovirta-arvoja sen varmistamiseksi, että ne ovat standardirajojen sisällä (yleensä enintään 0,75 mA normaalikäytössä). Tämä varmistaa tuotteen sähköturvallisuuden ja vähentää vuotoriskiä.
2. Testauslaitteet
Käytetään vuotovirtatesteriä (erityinen laitemalli määritetään). Siinä on tarkka virranmittaus ja vakaa jännitelähtö, joka simuloi nimellisjänniteolosuhteita ja täyttää luokan 1 laitteen vuotovirran testauksen vaatimukset.
3. Testimenettely
● Laiteliitäntä: Liitä testattava luokan 1 laite laitteen teknisten tietojen mukaisesti. Varmista, että maadoitus- ja virtaliittimet ovat tiukasti kosketuksessa testerin vastaaviin liittimiin, ja varmista, että johdotus on oikea.
● Parametrien asetukset: Aseta testerissä testijännite tuotteen nimellisjännitteen mukaiseksi (tai 1,06-kertaiseksi nimellisjännitteeksi standardista riippuen) ja aloita vuotovirran testi.
● Testin suoritus: Testeri syöttää automaattisesti jännitettä, simuloi laitteen käyttöolosuhteita, kerää ja näyttää vuotovirtatiedot reaaliajassa. Maksimi ja vakaa vuotovirran arvot tallennetaan testin aikana (todellisia testitietoja on täydennettävä tulosten perusteella. Esimerkiksi testin aikana vuotovirta stabiloitui arvoon 0,3 mA, mikä on merkittävästi alle 0,75 mA:n standardin).
● Tuloksen määritys: Vertaa testitietoja luokan 1 vuotovirtastandardiin (≤0,75 mA normaalikäytössä) vaatimustenmukaisuuden määrittämiseksi.
Moottorin nopeustestiraportti
1. Testin tarkoitus
Erittäin tarkkaa LED-stroboskooppitesteriä, joka ei vaadi lämmittelyä, käytetään moottorin nopeuden testaamiseen jokaisella vaihteella varmistaakseen, että se vastaa tarkasti suunnitteluvaatimuksia ja että nopeuden poikkeama on säädetty enintään 1 rpm. Tämä varmistaa vakaan moottorin suorituskyvyn ja tukee laitteen yleistä luotettavuutta.
3. Testauslaitteet
Erittäin tarkka LED-stroboskooppitesteri, joka ei vaadi lämmittelyä, kerää nopeasti ja tarkasti moottorin nopeustiedot, näyttää selkeästi moottorin toimintatilan eri vaihteilla ja täyttää korkean tarkkuuden nopeuden mittausvaatimukset.
3. Testimenettely
● Laitteen valmistelu: Aseta moottori vakaasti testipenkkiin varmistaen, ettei se tärise tai liiku. Kytke LED-stroboskooppitesteri päälle ja kalibroi laitteen parametrit testin tarkkuuden varmistamiseksi.
● Vaihdetesti: Säädä moottori kullekin suunnitellulle vaihteelle järjestyksessä. Kun moottori käy vakaasti, käynnistä LED-stroboskooppitesteri ja kohdista se moottorin pyöriviin osiin (kuten akseliin, juoksupyörään jne.). Lue ja tallenna vastaavan vaihteen nopeusarvo stroboskoopin synkronointitehosteella.
● Tietojen vertailu: Vertaa kunkin vaihteen todellista nopeutta suunnittelunopeuteen yksitellen määrittääksesi, onko poikkeama enintään yhden kierroksen alueella.
Roottorin automaattisen tasapainotuksen testiraportti
1. Testin tarkoitus
Roottorin automaattinen tasapainotus suoritetaan G2.5-standardin mukaisesti ohjaten yksipuolista massapoikkeamaa 350 mg:n sisällä. Käyttämällä ammattimaisia, erittäin tarkkoja dynaamisia tasapainotuslaitteita, tämä varmistaa moottorin tasaisen toiminnan ja parantaa moottorin yleistä suorituskykyä ja vakautta.
2. Testauslaitteet
Ammattimainen, erittäin tarkka dynaaminen tasapainotuslaitteisto, joka on varustettu tarkalla massan havaitsemis- ja poikkeamaanalyysiominaisuuksilla, suorittaa tehokkaasti roottorin dynaamiset tasapainotustestit ja täyttää G2.5-standardin tiukat vaatimukset.
3. Testiprosessi
● Roottorin kiinnitys: Testattava roottori kiinnitetään tiukasti dynaamisen tasapainotuslaitteen työasentoon erikoistyökaluilla. Varmista, että puristin on tukeva ja että koaksiaalisuus täyttää testivaatimukset, jotta puristusvirheet eivät vaikuta testituloksiin.
● Parametriasetus: Aseta testilaitteen yksipuolisen massan kontrollin kynnysarvoksi 350 mg G2.5-standardin ja roottorin määritysten mukaisesti. Vahvista parametrit, kuten testinopeus ja hakutaajuus, ja käynnistä testiohjelma.
● Testitoiminta: Laite käyttää roottoria, kerää värähtelytietoja ja massajakautumatietoja reaaliajassa ja analysoi ja laskee automaattisesti yksipuolisen massapoikkeaman. Testin aikana instrumentin näyttö näyttää datakäyrän ja tilan reaaliajassa. Esimerkiksi tässä testissä lopputulos näytti "OK", mikä osoittaa, että massapoikkeama on 350 mg:n sisällä (erityisiä tietoja voidaan täydentää tarpeen mukaan).
● Tuloksen varmistus: Jos testi osoittaa yhden puolen massapoikkeaman ≤350mg, roottorin dynaamisen tasapainotuksen testi katsotaan läpäistyksi. Muuten sitä pidetään epätyydyttävänä ja vaatii roottorin korjauksen ja uudelleentestauksen.
Saapuvan materiaalin tarkastus
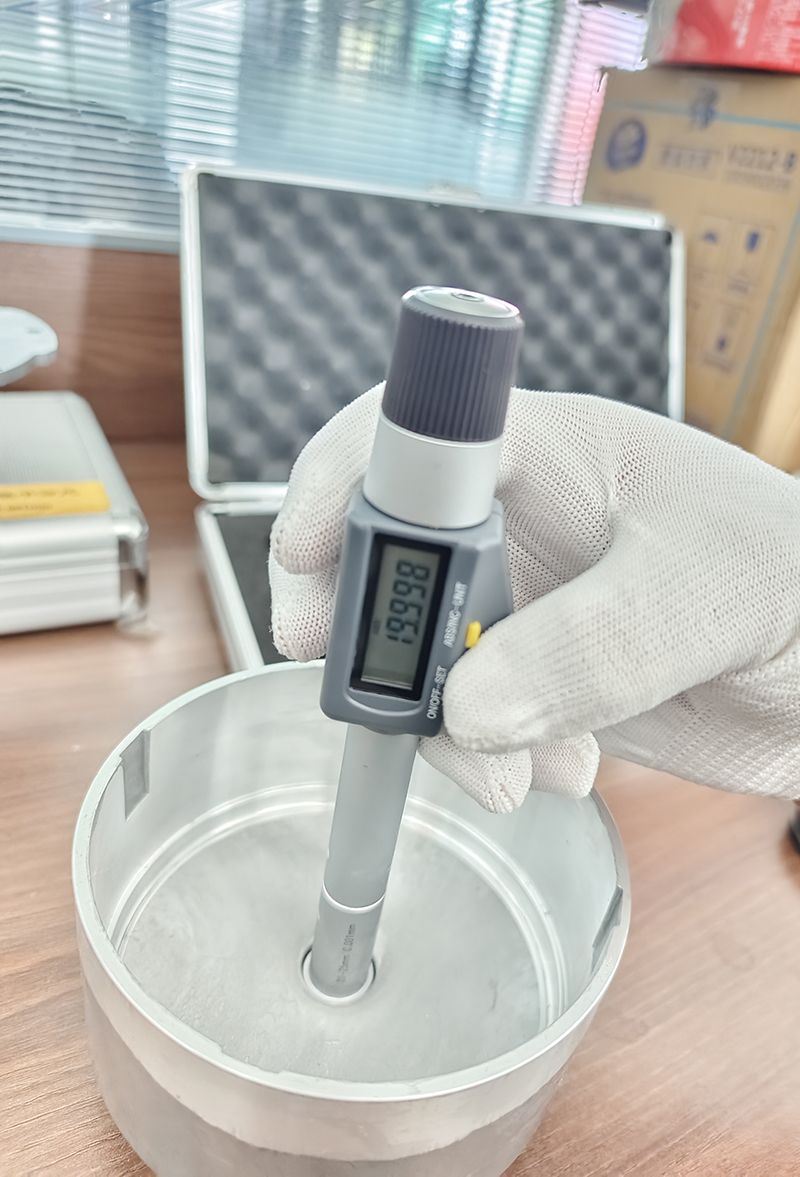
Moottorin roottorin mittojen tarkastusraportti
1. Tarkastuksen tarkoitus
Tarkista moottorin roottorin ulkorenkaan avainmitat (kuten akselin reiän halkaisija ja magneettirenkaan kiinnityshalkaisija) varmistaaksesi, että kukin mitat ovat 2 mikronin toleranssin sisällä. Tämä minimoi tärinän ja varmistaa tasaisen magneettikentän pyörimisvoiman roottorin pyöriessä.
2. Tarkastuslaitteet
Käytetään digitaalista mikrometriä, jolla on erittäin tarkka mittausominaisuus. Kalibrointi on suoritettu ennen mittausta tietojen tarkkuuden varmistamiseksi.
3. Tarkastusmenettely
Käytä suojakäsineitä, poista tarkastettava moottorin roottorin komponentti ja aseta se tukevasti tarkastuspöydälle.
Käytä digitaalista mikrometriä kohdistamalla se akselin reiän halkaisijaan, magneettirenkaan kiinnityshalkaisijaan ja muihin tarkastuskohtiin. Mittaa hitaasti syvälle, lue ja tallenna tiedot. Esimerkiksi tässä mittauksessa näkyvä akselin reiän halkaisija on 19,998 mm (tämä on näytetieto; todellisia täydellisiä tarkastustietoja on käytettävä).
Toista mittaukset eri paikoissa tietojen johdonmukaisuuden varmistamiseksi ja vertaa piirustuksessa määritettyjä mittoja 2 mikronin toleranssiin.
4 testitulosta
Testaus paljasti, että kaikki moottorin roottorin ulkorenkaan avainmitat (kuten akselin reiän halkaisija ja magneettirenkaan kiinnityshalkaisija, jotka on tarkistettava) olivat 2 mikronin toleranssin sisällä ja täyttivät piirustuksen mittavaatimukset. Tämä varmistaa minimaalisen roottorin tärinän ja tasaisen magneettikentän pyörimisvoiman roottorin pyörimisen aikana.
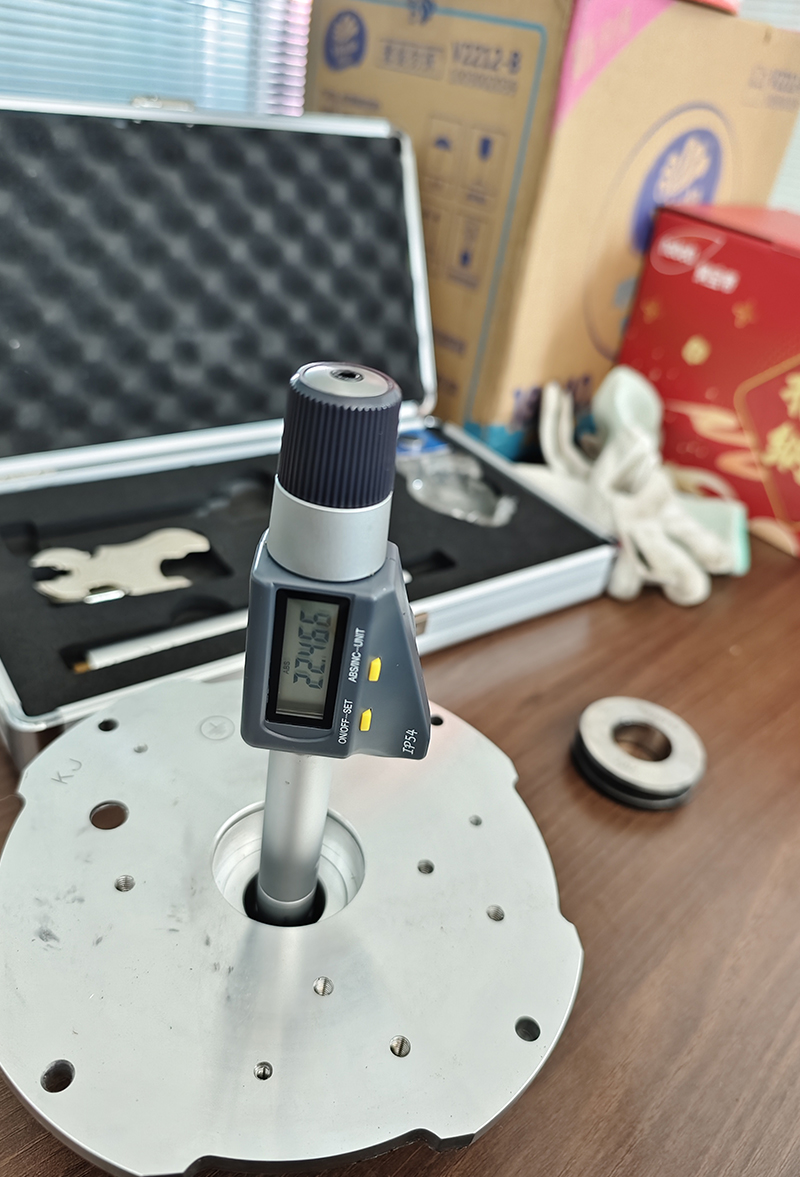
Moottorin osien (takakotelo) materiaalin tarkastus
1. Tarkastuksen tarkoitus
Piirustusvaatimusten mukaan moottorin takakotelo tarkastetaan sellaisenaan. Avainten mitat mitataan tarkasti ja tarkastetaan vakavuuden varmistamiseksi asennuksen jälkeen.
2. Tarkastuslaitteet
Käytetään sisäistä mikrometriä (malli: ES-1). Tämä laite on kalibroitu ennen tarkastusta sen varmistamiseksi, että sen mittaustarkkuus täyttää tarkastusvaatimukset.
3. Tarkastusprosessi
Ulkonäön tarkastus: Moottorin takakotelon alustava tarkastus tehdään sen varmistamiseksi, että siinä ei ole näkyviä pintavikoja, kuten halkeamia, reikiä tai muodonmuutoksia, ja ettei siinä ole kosmeettisia ongelmia, jotka vaikuttaisivat myöhempään mittamittaukseen tai moottorin kokoonpanoon.
Mittausmittaus
Aseta moottorin takakotelo tukevasti puhtaalle, tasaiselle tarkastustyöpöydälle estääksesi liikkumisen tai tärinän mittausprosessin aikana.
Piirustuksessa esitettyjen mittavaatimusten mukaan sisäistä mikrometriä käytetään takakotelon tärkeimpien mittojen mittaamiseen, mukaan lukien sisähalkaisija, reiän halkaisija ja raon leveys. Esimerkiksi, kun mittaat tiettyä sisähalkaisijaa, työnnä sisämikrometri hitaasti reikään ja kierrä sitä varovasti varmistaaksesi mittauskärjen täyden kosketuksen ja oikean asennon. Kun lukema on vakiintunut, lue ja kirjaa tiedot. Tällä kertaa sisähalkaisijamittaus näyttää 26,071 mm (esimerkkitiedot; todelliset mittaukset tulee kirjata yksityiskohtaisesti erityisolosuhteiden mukaan).
Suorita kullekin kriittiselle ulottuvuudelle vähintään kolme mittausta eri paikoissa mittausvirheen minimoimiseksi. Kirjaa mittaustiedot huolellisesti jokaisen mittauksen jälkeen.
4. Tarkastuksen tulokset
Mittojen vertailu: Vertaa mitattuja mittoja piirustuksessa ilmoitettuihin mittoihin ja laske mittapoikkeama. Tarkastuksen jälkeen kunkin kriittisen mitan poikkeamat ovat alle 2 mm:n toleranssialueella, mikä täyttää piirustusvaatimukset.
Yleinen johtopäätös: Moottorin takakotelon visuaalisen tarkastuksen ja mittamittausten perusteella tämä tuleva moottorin takakotelon materiaalierä täyttää mittatarkkuusvaatimukset ja voi varmistaa moottorin toiminnan vakauden asennuksen jälkeen. Tämä erä moottorin takakotelon materiaalia on katsottu kelpuutetuksi.
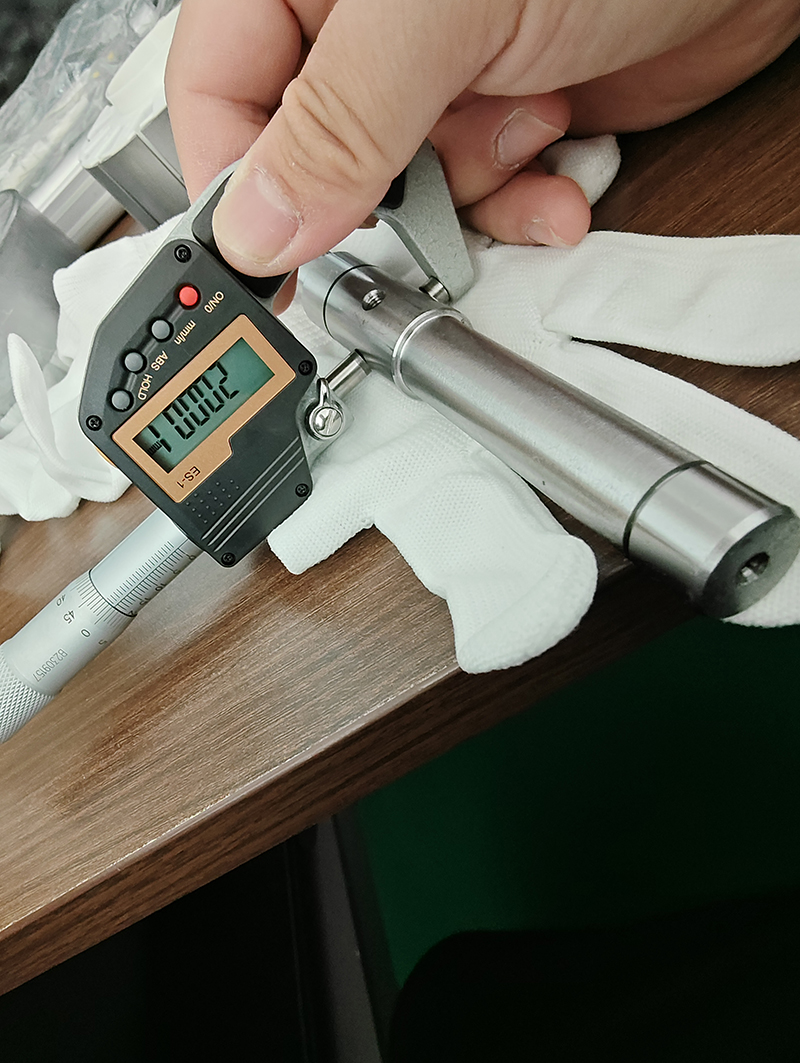
Moottorin akselin sisääntulevan materiaalin QC:n näytteenottotarkastusraportti
1. Tarkastuksen tarkoitus
Sisääntulevista moottorin akseleista otetaan näytteitä tarkastusta varten. Avaimen mitat (laakerin asento ja pituus) mitataan sen varmistamiseksi, että toleranssit täyttävät standardit (laakerin asento ≤ 0,003 mm, pituus ≤ 0,3 mm) moottorin vakaan toiminnan varmistamiseksi. Koska moottorin akseli on ydinkomponentti, mittatarkkuus vaikuttaa merkittävästi suorituskykyyn.
2. Tarkastuslaitteet
Tarkkaan akselimitan mittaukseen käytetään kalibroituja ulkomikrometrejä ja jarrusatulat. Laitteen tarkkuus täyttää tarkastusvaatimukset.
3. Tarkastusprosessi
Näytteenoton valinta: Valitse satunnaisesti näytteet saapuvasta moottorin akselierästä [erityisten näytteenottosääntöjen, kuten GB2828] mukaisesti edustavuuden varmistamiseksi.
Mittausmittaus
Laakerin asennon mitat: Käytä ulkomikrometriä varovasti sovittaaksesi moottorin akselin laakerin asennuspaikkaan. Mittaa useita moottorin akselin osia, tallenna tiedot, laske toleranssit ja tarkista toleranssit ≤ 0,003 mm.
Pituus: Käytä jarrusatulaa mittaamaan moottorin akselin pituus molemmista päistä ja keskeltä, ottamalla arvojen keskiarvo ja määrittämällä, onko virhe ≤ 0,3 mm.
Tiedon tallennus ja analyysi: Tallenna mittaustiedot yksityiskohtaisesti, vertaa niitä standardivirhealueeseen ja analysoi näytteen mittayhteensopivuus.
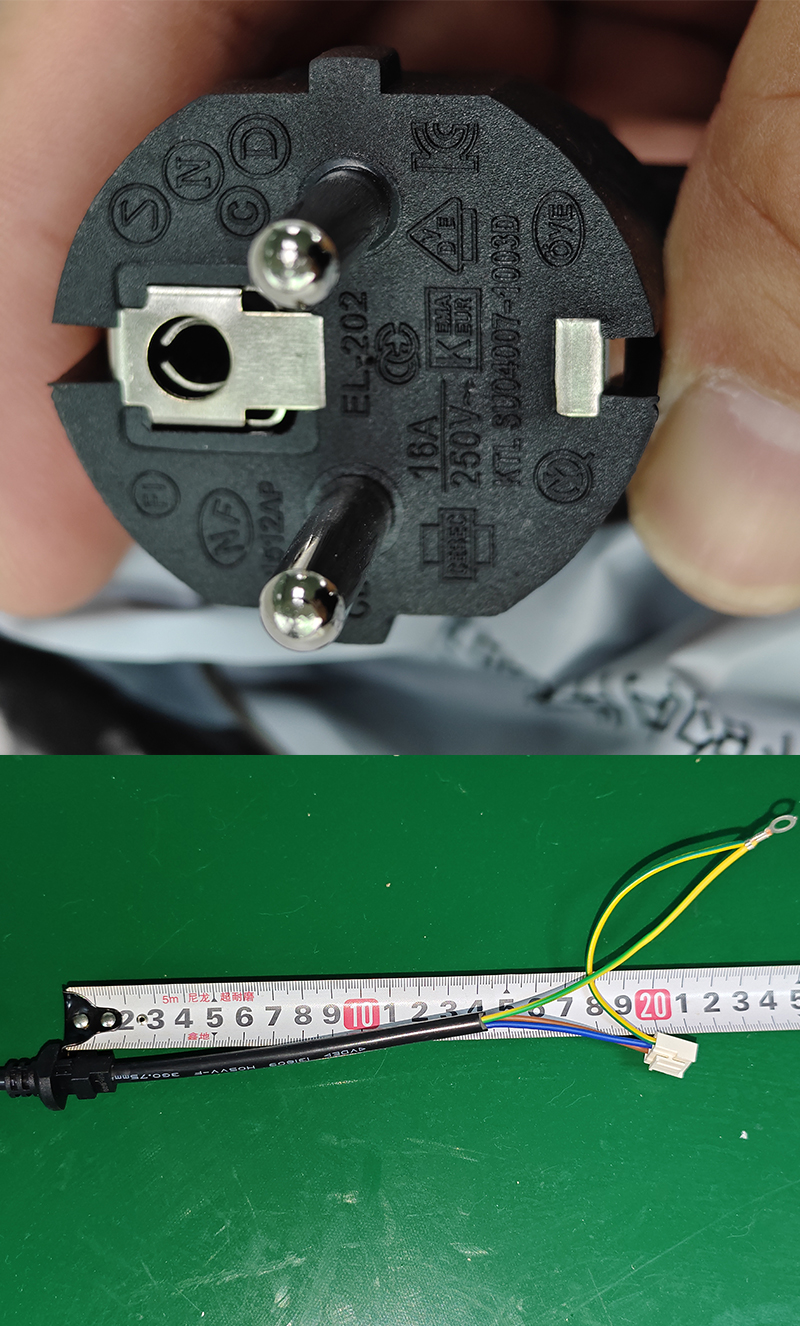
Virtajohdon saapuvan materiaalin tarkastusraportti
1. Tarkastuksen tarkoitus
Tulevat virtajohdot tarkastetaan perusteellisesti ja kattavat mitat (johdon pituus, halkaisija ja vaipan paksuus) ja painetun sisällön (johto ja pistoke) sen varmistamiseksi, että malli täyttää turvallisuusmääräykset ja asiakkaan paikallisten markkinoiden turvallisuussertifiointivaatimukset, mikä varmistaa tuotteen vaatimustenmukaisuuden ja laadun.
2. Tarkastuslaitteet
Kalibroitua viivainta ja jarrusatulaa (digitaalista näyttöä) käytetään tarkkaan mittamittaukseen. Painetun sisällön silmämääräistä tarkastusta auttavat vakiovalonlähde ja turvallisuusasiakirjat.
3. Tarkastusprosessi
(I) Mittojen mittaus
Johdon pituus: Aseta viivain pitkin virtajohdon akselia ja mittaa johdon tehollinen pituus. Tallenna tiedot ja tarkista, että ne ovat yhdenmukaisia suunnitellun arvon kanssa.
Johdon halkaisija: Käytä jarrusatulaa mittaamaan johdon halkaisija eri kohdista. Keskiarvo mitatut arvot useita kertoja määrittääksesi, täyttääkö johto määritystoleranssit.
Kuoren paksuus: Paina jarrusatulaa varovasti johdon ulkopintaa vasten mitataksesi ja laskeaksesi paksuus varmistaaksesi eristys- ja turvallisuusmääräysten noudattamisen.
(2) Painotarkastus
Viivan tulostus: Riittävässä valossa tarkasta silmämääräisesti mallinumero, tekniset tiedot ja muut linjan pinnalle painetut tiedot varmistaaksesi turvallisuusmääräysten noudattamisen. Tarkista tulostuksen selkeys ja täydellisyys.
Pistoketulostus: Huomioi mallinumero, sertifiointimerkinnät ja muut pistokkeen pintaan painetut tiedot. Vahvista turvallisuusdokumentaation perusteella asiakkaan paikallisen markkinoiden turvallisuussertifikaatin määrittämien mallien ja merkintöjen vaatimustenmukaisuus.
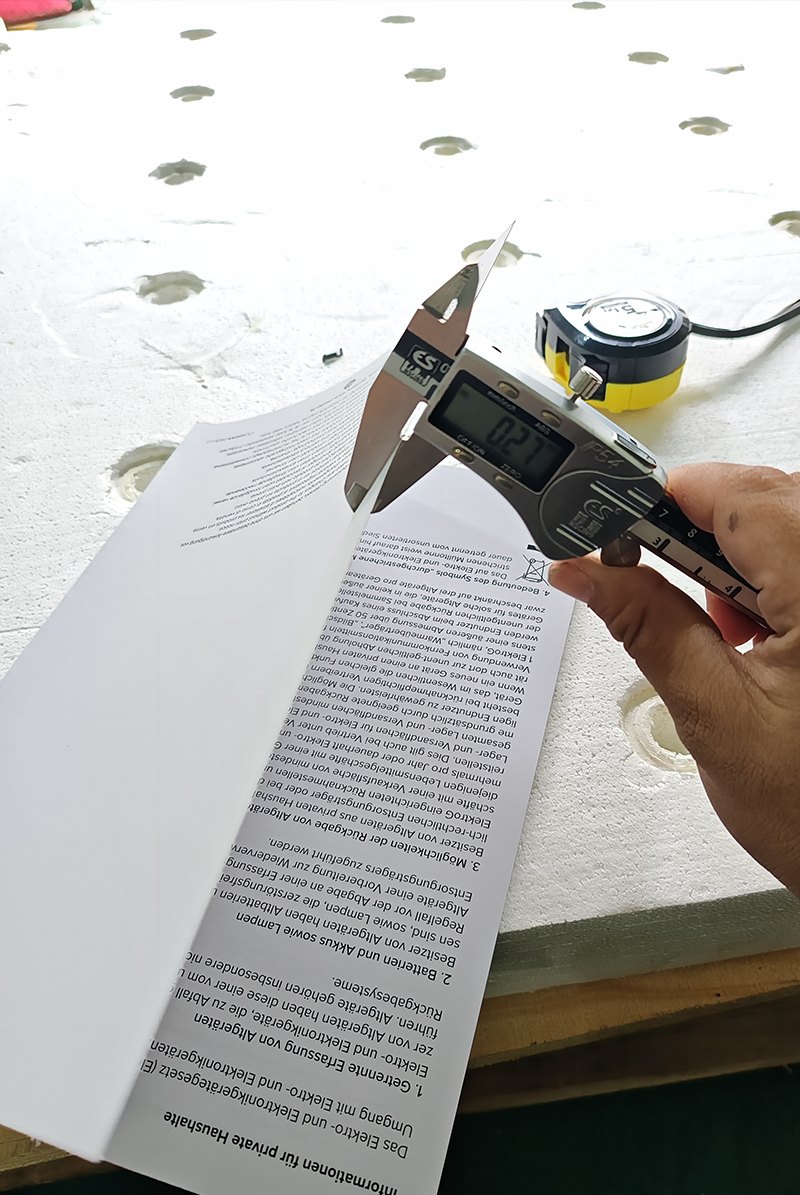
Ohjekirja saapuvan materiaalin tarkastus
Testikohteet ja tulokset
(1) Sisällön tulostusvirheiden tunnistus
Käsikirjan sisältö tarkistettiin sivu sivulta ja kappale kappaleelta. Kirjoitusvirheitä, lauselogiikkavirheitä, tiedon puutteita ja muita painovirheitä ei löytynyt. Sisältö oli tarkka ja täydellinen.
(2) Sisällön selkeyden tunnistus
Luonnonvalossa ja apuvalonlähteissä havainnoimalla ohjeen teksti ja kuviot tulostuivat selkeästi, muste jakautui tasaisesti, eikä esiintynyt sumentumista, haamukuvia, haalistumista tai muita lukemiseen vaikuttavia ongelmia, jotka täyttävät normaalit lukuvaatimukset.
(3) Materiaalin tunnistus
Käsikirjassa käytettyä paperimateriaalia testattiin käyttämällä [erityisiä materiaalin tunnistusmenetelmiä, kuten polttomenetelmää, komponenttianalyysilaitteen ilmaisua jne., jotka on yhdistettävä todellisiin olosuhteisiin] sen varmistamiseksi, että sen materiaali vastaa asiakkaan vaatimaa [asiakkaan vaatimaa materiaalin nimi] ja paperin fysikaaliset ominaisuudet, kuten paksuus ja sitkeys, täyttävät standardit. Paperin paksuus mitattiin paksuudella [erityiset mittaustiedot, kuten tämä mittaus osoittaa 0,27 mm, yhdistettynä asiakkaan vaatimuksiin sen määrittämiseksi, täyttääkö se standardin], joka on asiakkaan vaatimalla materiaaliparametrialueella.
(4) Mittatarkastus: Käytä jarrusatureita, mittanauhaa tai muita työkaluja ohjekirjan mittojen mittaamiseen, mukaan lukien pituus, leveys ja paksuus. Vertaa mittauksen jälkeen käyttöohjeen kummankin puolen mittoja (erityiset mittaustiedot) asiakkaan tarvitsemiin mittoihin (asiakkaan vaatimat mitat). Jos poikkeamat ovat sallittujen toleranssien sisällä, mitat katsotaan hyväksyttäviksi.
Saapuva materiaalin tarkastusraportti koko koneen rakenneosille
1. Tarkastuksen tarkoitus
Saapuvien materiaalien tarkastus tehdään koko koneen muille rakenneosille (kuten ylemmän ja alemman moottorin liittimet, seinätuulettimen kannakkeet jne.). Mitat mitataan piirustusten mukaan ja mittavirheitä valvotaan (maksimi mittavirhe ≤ 2,5 mm, pienin mittavirhe ≤ 1 mm), jotta varmistetaan koko koneen oikea asennus ja parannetaan tuotteen kestävyyttä.
2. Tarkastuslaitteet
Käytä kalibroituja viivoja ja jarrusatureita (kuten digitaalisia jarrusatureita) varmistaaksesi, että mittaustarkkuus täyttää tarkastusvaatimukset.
3. Tarkastusprosessi
Alustava ulkoasun tarkastus: Tarkasta osien pinta varmistaaksesi, että niissä ei ole muodonmuutoksia, halkeamia, purseita tai muita kosmeettisia vikoja, jotka voivat vaikuttaa kokoonpanoon ja suorituskykyyn.
Mittojen mittaus: Käytä piirustusten perusteella viivainta ja jarrusatureita mitataksesi moottorin liittimien, seinätuulettimen kannakkeiden ja muiden komponenttien jokainen mitta (vähintään kolme kertaa) useita kertoja eri paikoista ja tallenna tiedot. Mittaa esimerkiksi moottorin liittimiä varten putken halkaisija ja liitäntäkorvakkeen mitat; mittaa seinätuulettimen kannattimien rungon pituus ja asennusreikien etäisyys.
Virheen määritys: Vertaa mitattuja mittoja piirustuksen vaatimuksiin määrittääksesi, ylittääkö virhe alueen (suurin mittavirhe ≤ 2,5 mm, pienin mittavirhe ≤ 1 mm).
Seinätuulettimen kiinnikkeiden tarkastus
Moottorin ylä- ja alaliittimien tarkastus
Täydelliset koneen osat (verkkokannen tarkastus)


